La pâte à une concentration définie, additionnée d’agents adaptés, est répartie uniformément sur un moule filtrant par vide ou pression. Les ébauches pressées humides sont ensuite déshydratées, démoulées, séchées et finies pour devenir des emballages amortisseurs.
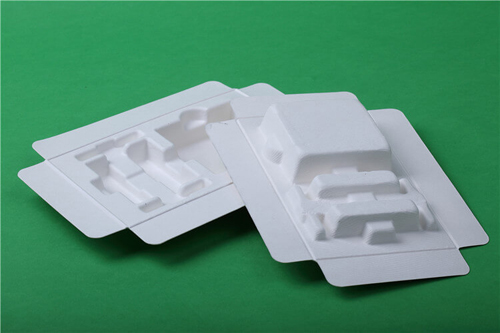
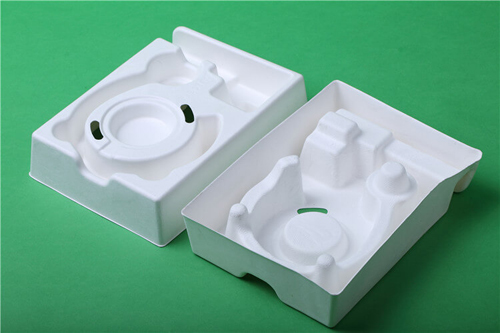
Les produits moulés en pâte sont des emballages écologiques dont l’amortissement peut approcher celui des mousses plastiques. Moins volumineux, empilables et faciles à transporter, ils conviennent aux composants électroniques, appareils ménagers et outils électriques. Le secteur manque toutefois encore de normes et de méthodes de conception matures, ce qui entraîne des rebuts. Cette analyse présente les défauts fréquents du pressage humide et des solutions issues de l’expérience de production.
Présentation du procédé de pressage humide
Deux procédés dominent : le pressage humide et le pressage à sec traditionnel. Le procédé humide comprend les étapes suivantes :
Préparation de la pâte
La préparation comprend le défibrage et la formulation. Le carton ondulé, les journaux recyclés, la bagasse ou le roseau sont désintégrés dans un pulpeur hydraulique, puis la pâte est criblée, dessablée et raffinée pour améliorer la liaison des fibres. On ajoute ensuite charges, pigments et agents fonctionnels hydrofuges ou oléofuges. Le niveau et la concentration des cuves doivent être contrôlés, avec des ajouts périodiques d’eau et d’ingrédients, afin d’assurer une production continue et homogène.
Formage
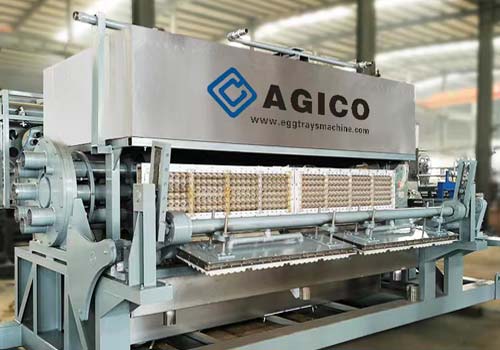
Le formage s’effectue principalement sous vide ou par extrusion. Sous vide, l’air est extrait de la cavité du moule inférieur immergé ; les fibres se déposent sur sa surface tandis que l’eau est aspirée. Par extrusion, une quantité mesurée de pâte remplit la cavité et un piston ou l’air comprimé presse les fibres contre le moule en expulsant l’eau.
Calibrage
Le séchage déforme parfois les ébauches et crée des plis. Le calibrage les place donc dans des moules entre 100 et 250 °C sous 10 à 20 MN afin de régulariser la forme et lisser la surface. En pressage humide, le pressage à chaud intervient directement et dure généralement au moins une minute, selon l’épaisseur.

Détourage
Les bords peuvent présenter des irrégularités ou débris. Les produits exigeants sont donc détourés sur une machine équipée d’un outil de coupe adapté.
Le pressage à sec suit un flux similaire, mais ajoute un séchage après formage. Les produits traversent un séchoir à air chaud équipé d’un convoyeur : la première zone est généralement réglée entre 200 et 300 °C, puis la seconde entre 100 et 200 °C, jusqu’à obtenir 10 à 13 % d’humidité.
Problèmes courants et solutions
Avant le pressage à chaud, la forte humidité et les liaisons fibreuses encore lâches permettent aux fibres de se redistribuer et donnent une surface plus lisse que le procédé sec. Cette qualité convient aux emballages haut de gamme pour téléphones et ordinateurs. En pratique, plusieurs défauts peuvent toutefois générer des rebuts ; leur analyse permet d’améliorer le rendement et de réduire les coûts.
Fissuration de la toile de pressage
L’humidité s’évapore au pressage à chaud. Des trous d’aération uniformes, souvent percés à 2,5 mm dans le moule inférieur, évacuent la vapeur. Une toile d’environ 0,5 mm évite leur colmatage et doit être pressée contre la forme du moule. Elle peut toutefois se fissurer, laissant une marque visible sur le produit, surtout sur les côtés à faible dépouille où la tension est élevée.
Solution: 1) préformer manuellement la toile au plus près du moule ; 2) réparer les fissures par soudage par points si nécessaire ; 3) choisir une toile plus souple si la précédente est trop rigide.
Rupture du produit
Les fissures latérales proviennent surtout d’un mauvais positionnement laissant un espace avec le moule, ou du retrait après formage. L’ébauche peut être deux à trois fois plus épaisse qu’après séchage ; le moule touche alors d’abord le côté et pousse la pâte vers le bas, provoquant la rupture.
Solution : 1) positionner correctement le produit ; 2) augmenter la dépouille et comprimer manuellement les zones sensibles afin de réduire les écarts et renforcer les liaisons fibreuses.
Marques de surface
Ces lignes apparaissent après pressage lorsque l’aspiration est irrégulière. Le vide est plus fort au niveau des petits trous du moule inférieur, ce qui accumule davantage de pâte à ces endroits, crée des surépaisseurs et marque la surface.
Solution: 1) percer des trous plus petits ; 2) augmenter la pression de la presse ; 3) ajouter deux ou trois couches de toile pour répartir l’aspiration.
Assombrissement du produit
L’assombrissement provient soit d’une accumulation de pâte dans de petites zones, qui deviennent trop épaisses et fortement comprimées, soit d’une pression excessive ou d’un temps de pressage trop long.
Solution: dans le premier cas, retirez une couche sur la zone correspondante du moule. Dans le second, ajustez pression et durée pour trouver l’équilibre entre compactage suffisant et séchage complet.
Conclusion
Le moulage de pâte se développe rapidement grâce à ses qualités environnementales et d’amortissement. Le manque de méthodes normalisées entraîne cependant des défauts en production. La maîtrise du procédé humide et de ces solutions contribue à améliorer la fabrication.